矿用隔爆兼本安型网络电话交换机 品质保证、厂家直销与畅销市场的深度解析
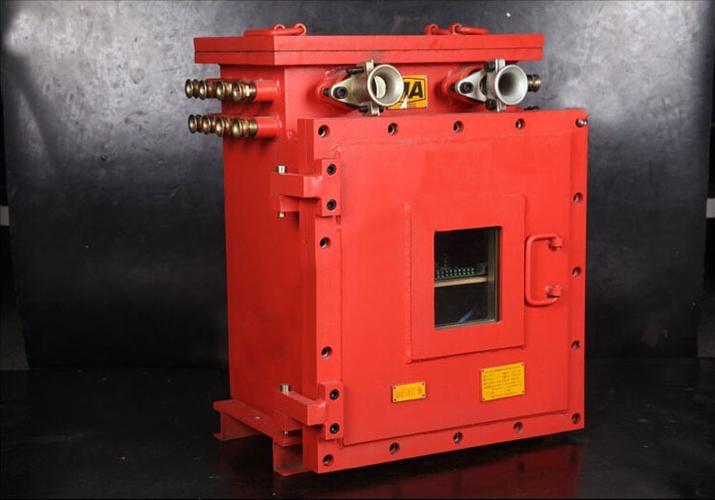
在煤矿、石油、化工等高危行业中,通信系统的可靠性与安全性直接关系到生产安全与人员生命。矿用隔爆兼本安型网络电话交换机,作为专为易燃易爆环境设计的核心通信设备,正凭借其“防爆+本安”的双重安全特性、过硬的品质保证、厂家直销的成本优势以及畅销市场的验证,成为工业通信领域的关键力量。
一、何为“隔爆兼本安”?双重安全防线的技术逻辑
矿用隔爆兼本安型网络电话交换机的核心在于“隔爆”与“本安”两种防爆技术的融合。
- 隔爆型(Ex d):将可能产生火花、电弧的电气部件封装在坚固的外壳内。当内部发生爆炸时,外壳能承受爆炸压力且阻止火焰向外部环境传播,从而保护周围爆炸性气体环境。
- 本安型(Ex i):通过限制电路的能量(电压、电流),使设备在正常工作或故障状态下产生的电火花和热效应均不能点燃爆炸性混合物,从根本上实现本质安全。
二者结合的“隔爆兼本安”设计,兼顾了高功率处理能力与低能量安全输出,既能满足网络交换机复杂电路的需求,又能确保连接的电话终端、传感器等本安设备在危险区域内的绝对安全。这种技术架构使其成为煤矿井下、化工厂区等场景的理想选择。
二、品质保证:从设计到交付的全流程管控
“品质保证”并非一句口号,而是贯穿于产品生命周期的每一个环节。
- 认证齐全:正规厂家生产的矿用隔爆兼本安型网络电话交换机必须取得煤矿安全认证(MA认证)、防爆合格证(Ex证书)以及相关行业标准(如MT/T 等)的检测报告。这些认证是设备安全性的法律背书。
- 元器件选型:关键元器件(如本安电源模块、隔离电路、工业级芯片)均采用高可靠性品牌,耐高温、抗振动、防潮防尘,适应井下恶劣环境。
- 生产工艺:隔爆外壳采用高强度铸铝合金或特殊合金,经精密加工与压力测试;本安电路执行严格的间距、爬电距离控制,并经过浸漆、灌封等工艺处理,确保长期稳定性。
- 出厂测试:每台交换机在出厂前需经过老化测试、高低温循环、振动冲击、绝缘耐压、防爆性能抽检等多道检验工序,数据可追溯,确保零缺陷交付。
三、厂家直销:去中间环节,赋能终端用户
“厂家直销”模式对于工业采购方而言,意味着多重价值:
- 成本优化:跳过代理商加价环节,采购成本可降低15%-30%,对于大批量采购的煤矿集团或系统集成商,成本优势更为显著。
- 技术对接直通:用户可直接与厂家研发工程师沟通,针对特殊组网需求(如环网冗余、语音调度融合)获得定制化方案,缩短选型周期。
- 售后响应迅速:设备故障时直接由厂家提供备件更换、远程调试或现场技术支持,避免中间商转达造成的延误,保障生产连续性。
- 正品与质保:厂家直销确保产品为原厂正品,享受完整质保(通常2-3年),并可通过厂家渠道获得延保与备件供应。
四、畅销市场:验证可靠性的硬指标
产品的“畅销”并非偶然,而是市场对安全性、稳定性和服务能力的真实投票。矿用隔爆兼本安型网络电话交换机之所以在山西、陕西、内蒙古等主要产煤区及化工园区广泛销售,原因在于:
- 刚性需求驱动:国家安全生产法规强制要求煤矿井下建立可靠的通信联络系统,防爆交换机是不可或缺的合规设备。
- 互联互通能力:支持TCP/IP协议、光纤环网、PoE供电,可无缝融入现有工业以太网,实现电话、广播、数据的一体化传输,满足智慧矿山建设需求。
- 恶劣环境适应性:宽温工作(-40℃~+70℃)、抗电磁干扰、防腐防尘设计,使设备在井下高温高湿、粉尘振动环境中仍能长期无故障运行,平均无故障时间(MTBF)表现优异。
- 实际案例背书:在众多大型煤矿的综采工作面、井底车场、皮带巷等关键岗位,此类交换机已替代传统调度电话,构建起数字化的应急广播与生产调度系统,用户口碑积累带动了持续复购与推荐。
五、如何选择靠谱的厂家直销渠道
面对市场上众多的“厂家直销”宣传,采购方需擦亮眼睛:
- 查验资质:要求提供MA安全标志证书、防爆合格证及检测报告,并核实证书有效性。
- 考察生产实力:通过实地或视频验厂了解隔爆外壳加工能力、本安电路生产线及测试设备。
- 索取样机测试:在小批量采购前进行组网测试,评估语音质量、环网切换时间、防爆结构工艺。
- 评估售后体系:明确质保期、备件供应时长、技术支持响应时间等条款。
###
矿用隔爆兼本安型网络电话交换机是高风险行业通信安全的基石。品质保证是底线,厂家直销是效率,畅销市场是信心。在工业智能化与安全生产双重驱动下,选择具备完整资质、直销能力与市场口碑的厂家,方能为企业构建一条“关键时刻不掉线”的通信生命线。
如若转载,请注明出处:http://www.licesi.com/product/51.html
更新时间:2026-10-30 23:49:11